Por qué la fabricación es importante para la integridad del sellado.
Las juntas de láminas de politetrafluoroetileno (PTFE) han sido durante mucho tiempo una solución de sellado de referencia para industrias que requieren una amplia resistencia química y versatilidad en una amplia gama de servicios. Desde el procesamiento químico hasta el refinado y la generación de energía, la naturaleza inerte del PTFE lo hace atractivo para su uso en aplicaciones con medios agresivos donde los materiales tradicionales pueden tener dificultades.
A pesar de compartir el mismo polímero base, no todas las láminas de PTFE son iguales. Una vez instalada, el comportamiento de una junta de PTFE y, por extensión, su capacidad de sellado, pueden variar según su fabricación y composición. A medida que las condiciones operativas se vuelven más exigentes, los ingenieros de planta se enfrentan cada vez más a aplicaciones que experimentan fugas prematuras y pérdida de la tensión de sellado en juntas a base de PTFE. Estos desafíos ya no son solo problemas de mantenimiento.
Los marcos regulatorios, como los programas de detección y reparación de fugas (LDAR) y los decretos de consentimiento NESHAP para operaciones con residuos de benceno (BWON), han subrayado la importancia de la integridad del sellado, ya que pequeñas disminuciones en la tensión de la junta pueden contribuir a emisiones fugitivas medibles y problemas de cumplimiento asociados.
Aunque el origen de estos problemas suele atribuirse a la deformación de la junta, la realidad es más compleja. El método de fabricación y el contenido de relleno influyen significativamente en el rendimiento del PTFE bajo carga, temperatura y tiempo. Para comprender mejor estas diferencias, se compararon láminas de PTFE reestructuradas y rellenas con láminas de PTFE convencionales cortadas y rellenas para evaluar su estructura y rendimiento de relajación de tensiones a lo largo del tiempo.
Diferencias estructurales
A primera vista, la mayoría de las láminas de PTFE parecen similares: comparten resistencia química y apariencia visual, y tienen valores de resistencia a la tracción comparables en las hojas de datos. Sin embargo, sus microestructuras revelan diferencias que pueden afectar el rendimiento de sellado en aplicaciones exigentes.
Las láminas de PTFE cortadas tradicionales comienzan como lingotes de PTFE moldeados por compresión y sinterizados. Las láminas delgadas se cortan mecánicamente del bloque sólido, lo que produce películas continuas de espesor controlado en un proceso conocido como corte. El moldeo por compresión y la sinterización posterior producen una microestructura en la que las cadenas de polímero permanecen en gran medida desorientadas, y el material carece de una red fibrilar.
Como resultado, el PTFE laminado presenta deformación plástica en frío bajo una carga de compresión sostenida, lo que conlleva una menor estabilidad dimensional tanto a temperatura ambiente como a temperaturas elevadas. Las láminas de PTFE reestructurado (rPTFE) siguen una ruta de procesamiento diferente. En lugar de producirse a partir de lingotes moldeados, la resina de PTFE se fibrila mecánicamente mediante laminación biaxial. Este proceso forma una red altamente orientada de fibrillas de PTFE, distribuyendo eficazmente las cargas de compresión por toda la estructura y mejorando la resistencia a la fluencia.
Los rellenos inorgánicos como la fibra de vidrio, las microesferas de vidrio, la barita y la sílice se incorporan comúnmente al PTFE para aumentar la rigidez, reducir la fluencia y mejorar la estabilidad dimensional. Aunque la matriz de PTFE permanece químicamente inalterada, la inclusión de estos rellenos modifica sustancialmente el comportamiento mecánico del material bajo carga de compresión.
El proceso de fabricación rige la microestructura final del PTFE, mientras que las interacciones entre el PTFE y las características del relleno (incluidas la morfología, el tamaño y la distribución de las partículas) influyen en la fibrilación, la porosidad, la densidad y el comportamiento mecánico.
Lo que reveló el análisis químico
Las pruebas de laboratorio validaron cuán diferentes son estos materiales. Para comparar, se probaron una lámina de PTFE laminada y una lámina de rPTFE; ambas contenían relleno de vidrio.
Las mediciones de densidad indicaron que la lámina de PTFE rellena por corte tenía un promedio de 2,09 gramos por centímetro cúbico (g/cm³), mientras que la lámina de PTFE rellena por reestructuración tenía un promedio de 1,46 g/cm³. La notable diferencia de densidad entre los materiales puede atribuirse a los efectos combinados de la morfología del relleno, la carga de relleno y la microestructura menos compacta resultante del proceso de reestructuración del PTFE.
El análisis termogravimétrico (TGA) proporcionó información adicional sobre la composición. El material relleno por corte exhibió un contenido de relleno inorgánico del 20 % al 30 % en masa. En contraste, el PTFE rellena por reestructuración tenía un contenido de relleno del 10 % al 20 %. La calorimetría diferencial de barrido (DSC) reveló perfiles de transición térmica similares para ambos materiales, lo que indica que las diferencias observadas en el rendimiento mecánico se deben a la orientación microestructural y al contvenido de relleno, más que a la calidad de la sinterización del polímero.
Compresibilidad
Al evaluar la compresibilidad mediante la metodología F36M de la Sociedad Estadounidense para Pruebas y Materiales (ASTM), las diferencias entre los materiales se hicieron aún más evidentes. La lámina de PTFE reestructurada y rellena demostró una compresibilidad aproximadamente 3,5 veces mayor que el compuesto de PTFE laminado y relleno, como se muestra en la Imagen 1.
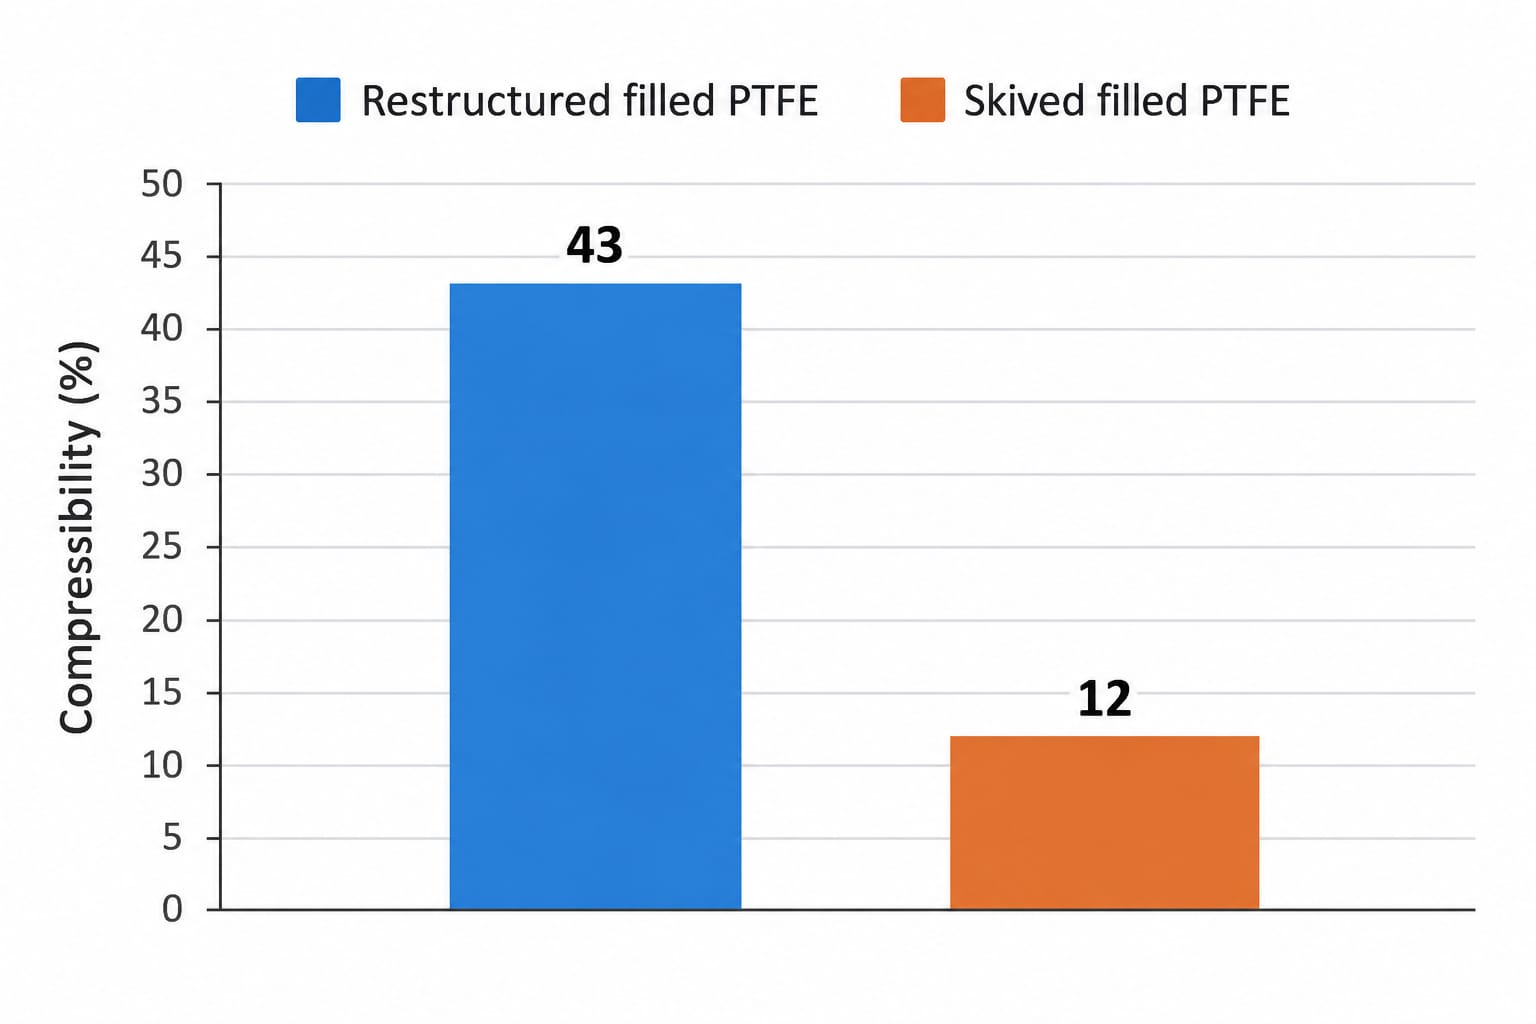
La mayor compresibilidad del PTFE reestructurado y relleno, junto con su baja densidad, corrobora la presencia de una microestructura menos compacta. Esta característica es importante en las uniones de brida atornilladas, ya que una mayor compresibilidad permite que la junta se adapte mejor a las irregularidades de la superficie, las marcas de mecanizado y las pequeñas distorsiones de la brida. También ayuda a mantener un sellado eficaz al acomodar cargas desiguales en los pernos y compensar la relajación de la junta y los pernos que puede ocurrir durante el servicio. El comportamiento de fluencia
a temperatura elevada
de los materiales se evaluó de acuerdo con la norma DIN 52913 tanto a temperatura ambiente como a 150 °C (302 °F). Los materiales se sometieron a una tensión inicial de la junta de 30 megapascales (MPa) para evaluar la influencia de la temperatura en su deformación dependiente del tiempo.
Las pruebas de retención de tensión a corto plazo a temperatura ambiente revelaron solo pequeñas diferencias entre los dos materiales. Las pruebas en estas condiciones establecieron una base para la estabilidad mecánica, ya que la movilidad molecular restringida limita la relajación viscoelástica, reduciendo el impacto de las variaciones microestructurales introducidas durante la fabricación.
Al ser probados a temperaturas elevadas, el rendimiento de los dos materiales divergió significativamente.
Si bien el PTFE con relleno obtenido por laminación contenía una mayor carga de relleno, comúnmente utilizada para mejorar la resistencia a la fluencia al limitar el movimiento de las cadenas poliméricas y optimizar la transferencia de carga, exhibió una relajación de tensión más rápida a temperaturas elevadas. Este hallazgo demuestra que el contenido de relleno por sí solo no determina el rendimiento a altas temperaturas en los compuestos de PTFE.
En comparación, el rPTFE mantuvo una tensión de sellado aproximadamente un 25 % mayor que el material obtenido por laminación (Imagen 2), lo que indica una retención de tensión superior en condiciones de temperatura elevada. El rendimiento mejorado se atribuye al proceso de laminación biaxial, que crea una microestructura fibrilada cruzada y altamente orientada que mejora la estabilidad mecánica a largo plazo.
Las pruebas a temperaturas elevadas aceleran la relajación viscoelástica, lo que hace que el rendimiento del material dependa más de la estructura interna desarrollada durante la fabricación. Por lo tanto, evaluar el comportamiento tanto a temperatura ambiente como a temperaturas elevadas proporciona una comprensión más completa de cómo los métodos de procesamiento influyen en el rendimiento de sellado a largo plazo de los compuestos a base de PTFE en condiciones de servicio.
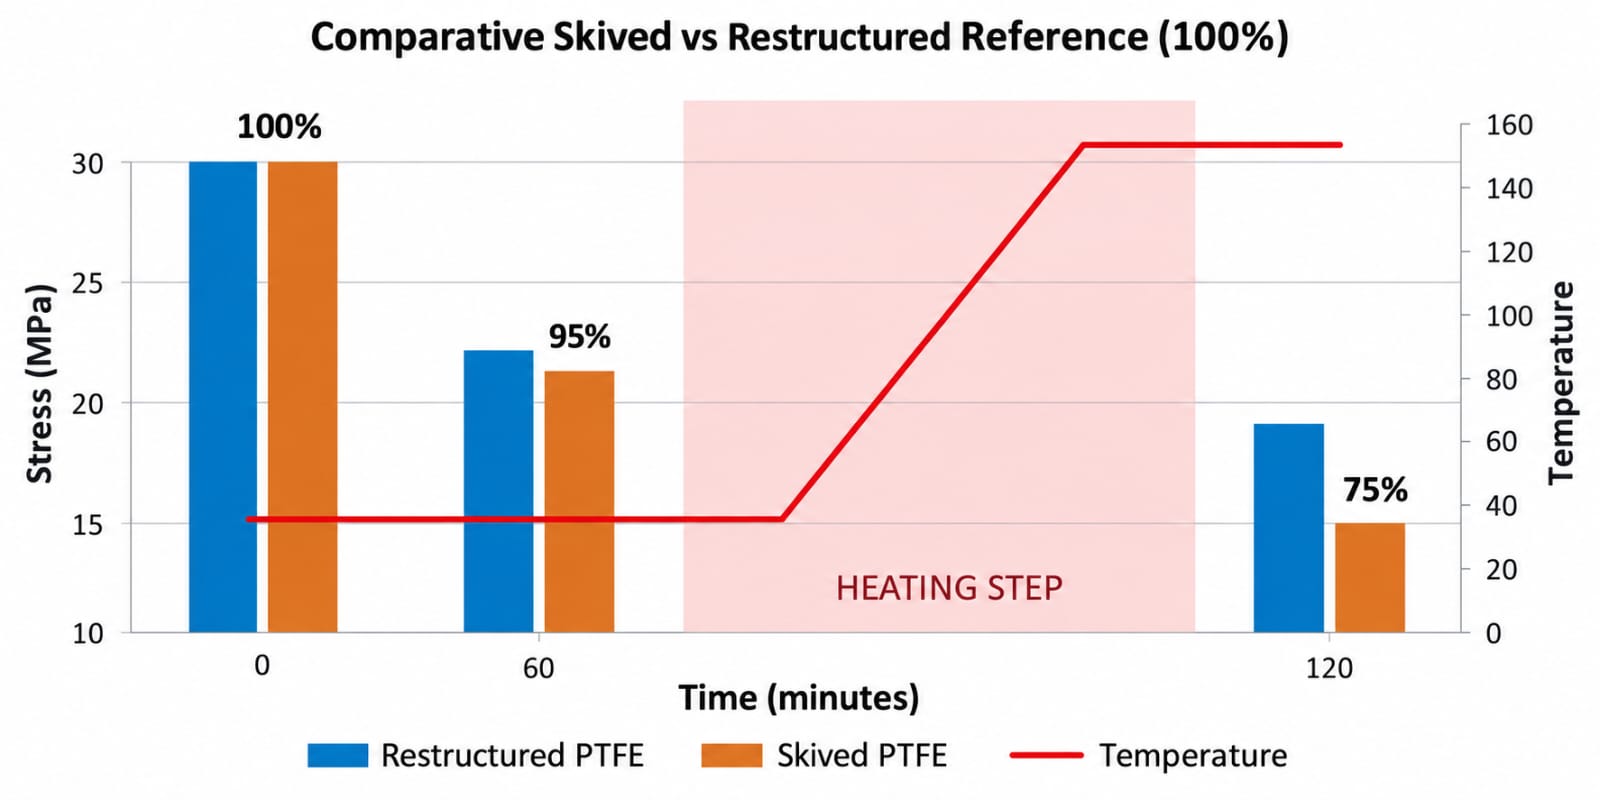
IMAGEN 2: Comportamiento comparativo de relajación de tensiones de láminas de PTFE y rPTFE cortadas a temperatura elevada (DIN 52913).
El panorama general de la industria Los resultados de las comparaciones de materiales demuestran que el rendimiento de sellado inicial por sí solo no es un indicador fiable de la fiabilidad a largo plazo de la junta. Si bien muchas juntas de PTFE proporcionan un sellado adecuado durante el ensamblaje, la relajación de la tensión con el tiempo, especialmente en condiciones de ciclos térmicos, puede reducir la carga de sellado. El proceso de fabricación y la estructura del material resultante desempeñan un papel fundamental en la determinación del rendimiento de sellado a largo plazo.
En general, los materiales de PTFE laminados son más rentables y experimentan mayores tasas de fluencia bajo carga sostenida. Por otro lado, las estructuras de PTFE fibriladas y orientadas biaxialmente generalmente demuestran una resistencia superior al flujo en frío y a la fluencia, junto con una mayor compresibilidad, lo que mejora la fiabilidad del sellado, particularmente en aplicaciones que implican ciclos térmicos. En la práctica, esto significa que la selección del material no es solo una cuestión de composición, sino también de cómo se procesa y estructura el material; la microestructura determina el rendimiento de una junta a lo largo del tiempo en condiciones operativas reales.
¿Qué significa esto para la fiabilidad de la planta?
En entornos operativos, las juntas de brida están expuestas a ciclos térmicos repetidos, fluctuaciones de presión e imperfecciones en las superficies de sellado. Una relajación excesiva del material puede provocar que las juntas pierdan tensión de sellado con el tiempo, lo que podría conducir a:
- Emisiones fugitivas
- Fuga
- Requisitos de reapriete
- Aumento de los costes de mantenimiento
- Sustitución prematura de la junta
Los resultados de las pruebas indican que el rPTFE presenta una mayor compresibilidad y una mejor retención de la tensión de sellado tras la exposición a altas temperaturas. Estas características de rendimiento contribuyen a diversos beneficios específicos para cada aplicación, entre los que se incluyen:
- Mayor adaptabilidad de la junta a las imperfecciones de la superficie de la brida.
- Mayor tensión residual de sellado durante toda la vida útil.
- Mayor resistencia a la fluencia y a la relajación viscoelástica.
- Mayor integridad del sellado a largo plazo y fiabilidad operativa.
A medida que las operaciones industriales hacen mayor hincapié en la fiabilidad, la reducción de emisiones y el rendimiento del ciclo de vida, la selección de juntas debe ir más allá de las especificaciones básicas del material. Los resultados presentados aquí demuestran que los procesos de fabricación pueden influir en el comportamiento a largo plazo de los materiales de sellado a base de PTFE, incluso cuando las propiedades de los materiales convencionales parecen comparables.
La mayor retención de tensión del rPTFE resalta la importancia del diseño microestructural en la evaluación de soluciones de sellado para condiciones de servicio exigentes. Al mantener la carga de sellado de forma más eficaz a temperaturas elevadas, estos materiales pueden contribuir a intervalos de servicio más largos, una mayor fiabilidad de los equipos y una reducción del riesgo de emisiones. Una comprensión más profunda de cómo el procesamiento del material influye en el rendimiento será cada vez más importante a medida que los sistemas de sellado sigan desempeñando un papel más relevante en la eficiencia operativa y el cumplimiento ambiental.
Es probable que las futuras estrategias de selección de juntas hagan mayor hincapié en el diseño de materiales orientado al rendimiento, reconociendo que la integridad del sellado a largo plazo comienza a nivel microestructural.
