La calidad, presión y caudal del agua utilizada para sellar bombas de pulpa minera pueden determinar la vida útil de las empaquetaduras y camisas de eje. ¿Estamos prestando suficiente atención a estas variables?
Cuando el problema no está en la empaquetadura
En las plantas concentradoras de minerales, las bombas de lodos trabajan bajo condiciones particularmente exigentes. Transportan pulpas con diferentes concentraciones de sólidos, partículas abrasivas y condiciones variables de presión y caudal.
Para mantener su confiabilidad, se presta especial atención a impulsores, revestimientos, rodamientos y materiales resistentes al desgaste.
Sin embargo, uno de los componentes que requiere mantenimiento frecuente es el sistema de sellado del eje.
Cuando aparecen fugas excesivas o las empaquetaduras presentan desgaste prematuro, las primeras acciones suelen ser reapretarlas, sustituirlas o evaluar materiales alternativos.
Pero ¿qué sucede si el problema no está en la empaquetadura?
Una causa que merece investigarse es la calidad del agua utilizada para lubricarla, refrigerarla y protegerla del ingreso de pulpa abrasiva.
Un agua de sello contaminada, suministrada a presión inadecuada o con caudal insuficiente, puede reducir significativamente la vida útil del conjunto de sellado.
1. ¿Para qué se utiliza agua de sello en una bomba de lodos?
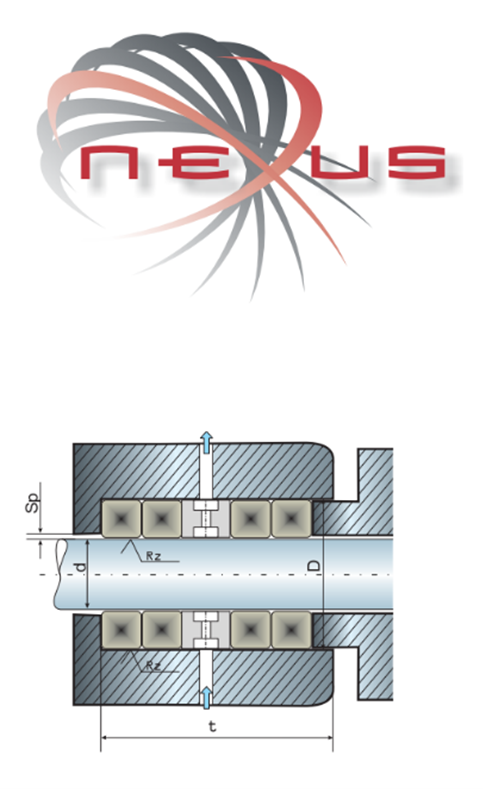
En muchas bombas centrífugas de pulpa minera, el sellado del eje se realiza mediante anillos de empaquetadura instalados dentro de una caja de empaquetadura (stuffing box).
Estos anillos trabajan alrededor de una camisa protectora del eje.
En determinadas configuraciones, el sistema incorpora un anillo distribuidor (lantern ring) que permite introducir agua limpia a presión.
Esta agua cumple tres funciones fundamentales:
Evitar el ingreso de pulpa abrasiva. El agua de sello establece un flujo de protección que dificulta que las partículas del proceso alcancen la zona de contacto entre empaquetadura y camisa.
Lubricar. Mantiene una película de agua que reduce la fricción entre la empaquetadura y la superficie de la camisa.
Refrigerar. Ayuda a disipar el calor generado por la fricción durante la operación.
En los sistemas convencionales con empaquetadura, normalmente debe existir una pequeña fuga controlada de agua limpia hacia el exterior.
Intentar eliminarla completamente mediante un apriete excesivo puede generar sobrecalentamiento y desgaste acelerado.
Por ello, un sistema de sellado confiable no depende únicamente de la empaquetadura seleccionada, sino también de las condiciones del agua que recibe.
2. Sólidos suspendidos: pequeñas partículas que pueden provocar grandes daños
En las operaciones mineras, el agua industrial puede provenir de reservorios, circuitos de recuperación, espesadores o sistemas de tratamiento.
Aunque visualmente parezca limpia, puede contener partículas finas de arena, sílice, óxidos y otros minerales.
Estas partículas se conocen como sólidos suspendidos.
Cuando ingresan a la caja de empaquetadura pueden quedar atrapadas entre los anillos y la camisa del eje.
El resultado es un mecanismo de desgaste abrasivo que puede producir:
- Rayaduras y surcos en las camisas protectoras.
- Desgaste prematuro de las empaquetaduras.
- Incremento de fugas.
- Mayor necesidad de reaprietes.
- Elevación de temperatura en la zona de sellado.
- Intervenciones frecuentes de mantenimiento.
- Riesgo de ingreso de pulpa a la cámara de sellado.
Una empaquetadura contaminada con partículas abrasivas puede terminar comportándose como un elemento que desgasta la superficie que debería proteger.
Y aunque la empaquetadura sea relativamente económica, sustituir una camisa de eje puede requerir desmontajes y tiempos de mantenimiento considerablemente mayores.
Por eso, la eliminación de sólidos suspendidos del agua de sello debe considerarse una medida de protección del conjunto de sellado, no solamente de la empaquetadura.
3. ¿Los sólidos disueltos también pueden ser perjudiciales?
Sí, aunque sus mecanismos de daño son diferentes.
A diferencia de los sólidos suspendidos, los sólidos disueltos se encuentran en solución y no necesariamente producen abrasión mientras permanecen en ese estado.
Sin embargo, determinadas sustancias pueden favorecer incrustaciones, depósitos o corrosión.
Calcio y magnesio: riesgo de incrustaciones
Estos elementos contribuyen a la dureza del agua.
Dependiendo del pH, la temperatura y la composición química, pueden favorecer la formación de depósitos minerales, especialmente carbonato de calcio.
Las incrustaciones pueden acumularse en tuberías, válvulas, restricciones y puntos de inyección.
Si se forman depósitos sólidos en la zona de sellado, también pueden afectar el funcionamiento de la empaquetadura.
Sílice disuelta: formación de depósitos
La sílice puede encontrarse como partículas suspendidas o disuelta en el agua.
La sílice suspendida representa un riesgo importante de abrasión.
La sílice disuelta puede generar depósitos cuando las condiciones químicas favorecen su precipitación o polimerización.
Estos depósitos pueden resultar difíciles de remover.
Cloruros: riesgo de corrosión
Los cloruros pueden favorecer procesos de corrosión localizada en materiales metálicos susceptibles, dependiendo de su concentración, temperatura, pH y composición del material.
Esto resulta especialmente relevante cuando el agua industrial presenta elevada salinidad.
Hierro y manganeso: precipitación de sólidos
El hierro y el manganeso pueden encontrarse disueltos en determinadas condiciones.
Cuando cambia el pH o el agua entra en contacto con oxígeno, pueden oxidarse y formar precipitados.
Estos sólidos pueden acumularse en filtros, conductos y puntos de inyección.
¿Es necesario eliminar todos los sólidos disueltos?
No necesariamente.
Un valor elevado de sólidos disueltos totales (TDS) no demuestra por sí solo que el agua provocará daños.
Es necesario conocer qué sustancias están presentes, en qué concentraciones y bajo qué condiciones opera el sistema.
En muchas aplicaciones, controlar adecuadamente los sólidos suspendidos será la prioridad. En otras, también puede ser necesario tratar la dureza, la salinidad o determinados componentes químicos.
La calidad del agua debe definirse según las condiciones reales de operación y las especificaciones del fabricante de la bomba.
4. ¿Qué calidad debe tener el agua de sello?
No existe una especificación universal aplicable a todas las bombas de lodos.
Los requisitos dependen del diseño de la caja de empaquetadura, la tecnología de sellado, los materiales y las condiciones del proceso.
Como referencia, determinada documentación técnica de bombas de lodos establece límites de calidad del agua que incluyen valores como los siguientes:
|
Parámetro |
Valor de referencia |
|
Sólidos suspendidos |
Menos de 100 mg/L |
|
Tamaño máximo de partículas |
60 micras |
|
Sólidos disueltos totales |
Menos de 1.000 mg/L |
|
pH |
6,5 a 8,0 |
Estos valores son ilustrativos de requisitos utilizados en determinadas familias de bombas y no deben adoptarse como criterio general de diseño.
Para una aplicación específica, siempre deben verificarse los límites exigidos por el fabricante.
También es importante considerar que dos aguas con la misma concentración de sólidos suspendidos pueden tener diferente potencial abrasivo, dependiendo del tamaño, dureza y naturaleza de las partículas.
Por eso, cuando existen problemas recurrentes de desgaste, puede ser conveniente complementar el análisis de sólidos suspendidos con una evaluación granulométrica.
5. La presión del agua de sello: una variable crítica
Un agua perfectamente filtrada puede resultar insuficiente para proteger la empaquetadura si no llega con la presión requerida.
En los sistemas con inyección de agua de sello, la presión debe permitir que el agua limpia ingrese a la cámara de sellado y dificulte el paso de pulpa abrasiva hacia la empaquetadura.
En determinadas configuraciones se utilizan presiones de suministro aproximadamente entre 0,35 y 0,70 bar superiores a la presión de referencia indicada por el fabricante.
Sin embargo, este diferencial no es universal.
Algunos fabricantes utilizan la presión de descarga como referencia; otros establecen requisitos en función de la presión de la cámara de sellado o de características particulares del equipo.
Un ejemplo práctico
Supongamos una bomba que opera con una presión de descarga de 5 bar manométricos.
Si el fabricante exige que el agua de sello llegue con una presión 0,7 bar superior a la descarga, se necesitarían aproximadamente 5,7 bar manométricos en el punto especificado.
Pero debemos considerar un aspecto adicional.
Si el agua pasa por filtros, válvulas y tuberías antes de llegar a la bomba, cada componente puede introducir pérdidas de presión.
Por tanto, la presión disponible en el colector principal no necesariamente será la misma que recibe la caja de empaquetadura.
El sistema debe garantizar la presión requerida en el punto de consumo, incluso cuando los filtros se aproximan a su condición de limpieza o reemplazo.
Tampoco debe suministrarse una presión excesiva.
Un diferencial demasiado elevado puede incrementar innecesariamente el consumo de agua y perjudicar el comportamiento del conjunto de sellado.
6. ¿Cómo funciona un sistema de filtración y suministro de agua de sello?
En una planta minera con múltiples bombas de lodos, el agua de sello puede distribuirse desde un sistema centralizado.
Su configuración depende de la calidad del agua disponible, el número de bombas y sus condiciones operativas.
Un sistema puede incorporar las siguientes etapas:
1. Alimentación de agua industrial
El agua proviene de una red, reservorio o circuito de recuperación.
2. Separación preliminar de sólidos
Cuando existe una carga importante de partículas, puede incorporarse una etapa de separación para reducir la concentración de sólidos antes de la filtración fina.
Los separadores centrífugos pueden ser útiles para retirar partículas relativamente densas, como arena, dentro de su rango efectivo de separación.
Sin embargo, no deben considerarse una solución universal para eliminar partículas muy finas.
3. Filtración
La filtración permite reducir los sólidos suspendidos hasta el nivel requerido.
Pueden utilizarse filtros de malla, discos, cartuchos u otras tecnologías, incluyendo sistemas autolimpiantes cuando las condiciones lo justifican.
La selección depende de la concentración de sólidos, granulometría, caudal y calidad requerida.
4. Presurización
Cuando la presión disponible no es suficiente, se utilizan bombas de refuerzo para garantizar el suministro.
5. Distribución
Un colector alimenta las diferentes bombas de lodos.
Cada derivación debe permitir controlar las condiciones de suministro según las necesidades del equipo.
6. Instrumentación y protección
La instalación puede incorporar medición de presión, caudal y presión diferencial en los filtros.
En aplicaciones críticas, las alarmas por baja presión o bajo caudal pueden ayudar a evitar que las bombas continúen funcionando sin protección adecuada.
7. Un filtro también puede convertirse en un problema
La filtración es necesaria cuando el agua contiene partículas perjudiciales.
Pero un filtro introduce una resistencia al paso del agua.
A medida que acumula sólidos, su pérdida de presión puede aumentar.
Si no existe una estrategia adecuada de limpieza o mantenimiento, la presión disponible aguas abajo puede disminuir.
El resultado puede ser contradictorio:
El agua llega más limpia, pero con presión o caudal insuficientes para proteger la empaquetadura.
Por eso, un sistema de filtración debe dimensionarse considerando tanto la calidad del agua como la continuidad del suministro.
Entre las variables importantes se encuentran:
- Caudal total requerido.
- Presión mínima en cada bomba.
- Pérdida de presión del filtro limpio.
- Pérdida de presión máxima admisible.
- Capacidad de retención de sólidos.
- Frecuencia de limpieza.
- Continuidad del servicio durante mantenimiento.
En instalaciones de operación continua, puede ser necesario incorporar filtros autolimpiantes o configuraciones redundantes.
8. ¿Cuánto cuesta realmente una empaquetadura que falla prematuramente?
Cuando evaluamos el costo de mantenimiento de una bomba, es fácil concentrarse en el precio de los anillos de empaquetadura.
Pero el costo real de una falla puede incluir:
- Empaquetaduras nuevas.
- Camisas de eje deterioradas.
- Mano de obra de mantenimiento.
- Desmontaje y montaje.
- Pérdidas de agua y producto.
- Horas de indisponibilidad.
- Intervenciones adicionales sobre componentes afectados.
En determinadas aplicaciones, el costo de una parada puede superar ampliamente el valor de los repuestos.
Por eso, una mejora en la calidad y estabilidad del agua de sello puede justificarse económicamente aunque implique instalar equipos adicionales de separación, filtración o presurización.
La evaluación debe comparar el costo actual de mantenimiento y fallas con la inversión y los costos operativos de la solución propuesta.
9. Antes de cambiar nuevamente la empaquetadura, investigue el agua de sello
Cuando una bomba de lodos presenta desgaste recurrente de empaquetaduras, vale la pena hacerse algunas preguntas:
¿Conocemos la concentración y el tamaño de los sólidos suspendidos del agua de sello?
¿La presión que llega a la bomba cumple los requisitos del fabricante?
¿Estamos controlando el caudal de agua suministrado?
¿La filtración mantiene su desempeño cuando aumenta la concentración de sólidos?
¿Hemos evaluado si la química del agua puede producir incrustaciones o corrosión?
Las respuestas pueden revelar oportunidades de mejora que no necesariamente requieren modificar la bomba ni cambiar el material de la empaquetadura.
Soluciones integrales para mejorar la confiabilidad de las bombas de lodos
La confiabilidad de una bomba de lodos no depende únicamente de la calidad de sus componentes internos. También está determinada por las condiciones de los sistemas auxiliares que permiten su funcionamiento.
Una adecuada selección de empaquetaduras, la eliminación de partículas abrasivas del agua de sello y el control de las condiciones de presión y caudal pueden contribuir significativamente a reducir el desgaste y prolongar los intervalos de mantenimiento.

En Hivimar Perú representamos fabricantes líderes en tecnologías industriales, entre ellos LAKOS, Superior, TEADIT y Grundfos, cuyas soluciones permiten abordar diferentes necesidades relacionadas con la separación de sólidos, filtración, sellado, bombeo y control de fluidos.
Nuestro enfoque es evaluar las condiciones particulares de cada aplicación e identificar oportunidades de mejora que contribuyan a incrementar la confiabilidad, reducir los costos de mantenimiento y mejorar la disponibilidad de los equipos.
Porque muchas veces la solución al desgaste prematuro de una bomba no está dentro de la bomba, sino en las condiciones del sistema que la rodea, antes de reemplazar nuevamente una empaquetadura o camisa de eje, compruebe si el agua de sello está proporcionando la protección que su bomba necesita.
