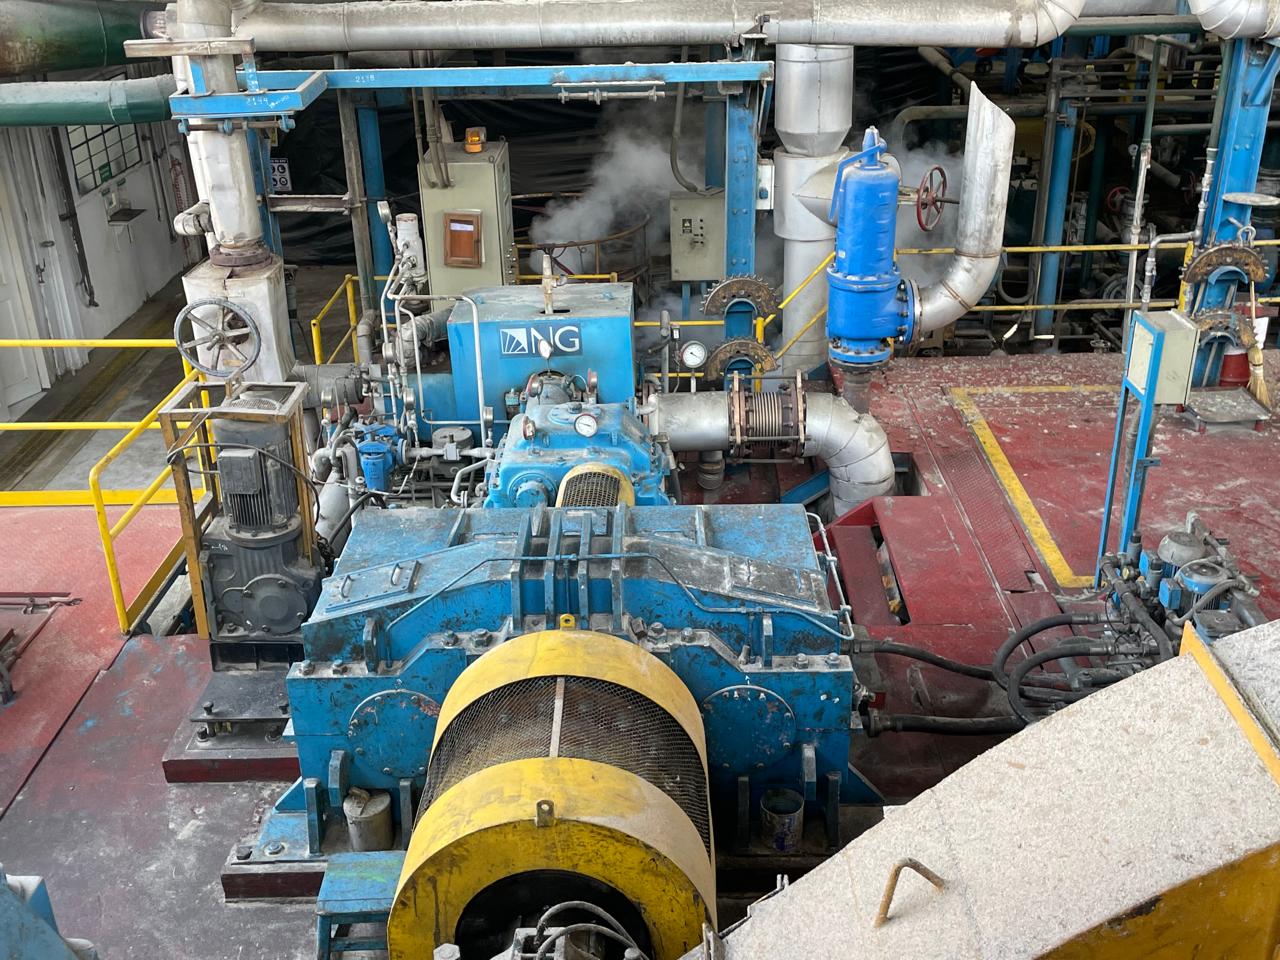
Una turbina de vapor puede operar durante años con la misma carga de aceite. A diferencia de otros lubricantes industriales, el aceite de turbina no tiene necesariamente una vida determinada por horas de operación ni una frecuencia fija de reemplazo. Si conserva sus propiedades y se mantiene libre de contaminantes, su vida útil puede ser considerablemente larga.
Sin embargo, existe un contaminante particularmente crítico para estos sistemas: el agua.
Su presencia puede parecer inicialmente un problema del lubricante, pero sus consecuencias van mucho más allá. El agua acelera la degradación del aceite, favorece la corrosión, afecta cojinetes y componentes del sistema de regulación, contribuye a la formación de depósitos y puede terminar comprometiendo la confiabilidad de la turbina.
La buena noticia es que encontrar agua en el aceite no significa necesariamente que haya que reemplazarlo. En muchas situaciones puede recuperarse. La decisión correcta depende de cuánto daño haya producido ya la contaminación y de la condición química y física en la que se encuentre el lubricante.
¿Cómo llega agua al aceite?
En una turbina de vapor, agua y aceite trabajan inevitablemente muy cerca uno del otro.
El ingreso puede producirse por diferentes mecanismos: fugas o deficiencias en sistemas de sellado, ingreso de vapor que posteriormente condensa, problemas en intercambiadores de enfriamiento del aceite, condensación durante períodos de parada, respiración del tanque, prácticas de mantenimiento o contaminación accidental.
La temperatura también juega un papel importante. Una turbina que se detiene comienza a enfriarse y el aire húmedo contenido o ingresante al sistema puede alcanzar condiciones de condensación. Por eso una máquina aparentemente protegida durante la operación puede incorporar humedad precisamente durante períodos prolongados de parada.
Pero hablar simplemente de "agua en el aceite" es insuficiente.
El agua puede encontrarse disuelta, emulsionada o libre.
El agua libre es la más evidente: puede acumularse en las partes bajas del tanque y, dependiendo del diseño, drenarse. El agua emulsionada produce frecuentemente el característico aspecto turbio o lechoso del aceite.
El agua disuelta es diferente. No necesariamente puede observarse y permanece incorporada en el aceite hasta alcanzar su límite de saturación. Ese límite no es constante: depende del tipo y condición del aceite y, especialmente, de la temperatura.
Por ello, un aceite que aparentemente no presenta agua libre puede seguir conteniendo una cantidad significativa de humedad
El agua comienza atacando al aceite
Los aceites de turbina están formulados para ofrecer alta estabilidad a la oxidación, protección contra corrosión, rápida separación del agua, adecuada liberación de aire y estabilidad durante períodos prolongados de servicio.
La presencia de agua altera ese equilibrio.
El agua puede acelerar procesos de oxidación y favorecer la formación de productos ácidos, lodos y depósitos. A medida que el aceite envejece, sus antioxidantes se consumen y disminuye su capacidad para resistir nuevos mecanismos de degradación.
Se establece entonces un círculo perjudicial:
agua → degradación del aceite → productos de oxidación → depósitos → deterioro de las condiciones de lubricación → menor confiabilidad
Una propiedad especialmente importante en turbinas de vapor es la demulsibilidad, es decir, la capacidad del aceite para separarse rápidamente del agua.
Un aceite nuevo y adecuado para turbinas debería permitir que ambos fluidos se separen. Un aceite envejecido o contaminado puede perder progresivamente esa capacidad, haciendo mucho más difícil eliminar el agua del sistema.
Por eso no basta con preguntar cuánto agua contiene el aceite. También debemos preguntarnos qué capacidad conserva el aceite para enfrentarse a ella.
El problema deja de ser solamente del aceite
Esta es probablemente la consecuencia más importante.
El aceite es simultáneamente lubricante, refrigerante y medio funcional dentro de determinados sistemas de la turbina. Cuando transporta agua, esta contaminación alcanza cojinetes, tuberías, depósitos, válvulas y componentes de regulación.
Puede aparecer corrosión sobre superficies metálicas. Los productos de corrosión se convierten posteriormente en partículas circulantes, incorporando una segunda forma de contaminación al sistema.
También puede verse comprometida la película lubricante en los cojinetes y aumentar el riesgo de desgaste y daño superficial.
Por otro lado, los productos de degradación del aceite pueden favorecer la formación de lodos y varnish, capaces de depositarse sobre superficies y afectar componentes con tolerancias reducidas.
El problema inicial comienza entonces a multiplicarse:
agua + oxidación + corrosión + partículas + depósitos.
Por eso el verdadero costo del agua no debería medirse únicamente por los litros de aceite que eventualmente sea necesario reemplazar.
Debe medirse por el efecto que puede producir sobre la confiabilidad de toda la turbina.
Entonces, ¿cuánto debería durar un aceite de turbina?
No existe una respuesta única.
Un aceite de turbina correctamente seleccionado y mantenido puede permanecer muchos años en servicio. Su reemplazo debería responder principalmente a su condición, no simplemente al calendario.
La velocidad con la que envejece depende de diversos factores: temperatura, exposición al oxígeno, ingreso de agua, contaminación sólida, estabilidad oxidativa del lubricante, agotamiento de antioxidantes, contaminación cruzada y condiciones generales del sistema.
La temperatura merece especial atención porque las reacciones de oxidación se aceleran considerablemente al aumentar.
También importa lo que hacemos cuando la turbina no está operando. Una máquina parada no necesariamente es una máquina protegida. Humedad, condensación y corrosión pueden continuar desarrollándose.
La pregunta adecuada, por tanto, no es:
“¿Cuántos años tiene este aceite?”
Sino:
“¿En qué condición se encuentra y cuánta vida útil conserva?”
El análisis de aceite debe responder preguntas, no solamente entregar números
Un análisis efectivo comienza definiendo qué queremos saber.
Para agua, una de las herramientas fundamentales es la determinación cuantitativa mediante Karl Fischer (ASTM D6304). Expresar el resultado en ppm permite seguir tendencias y comprobar posteriormente la efectividad de cualquier proceso de deshidratación.
Pero conocer solamente el contenido de agua sería insuficiente.
La viscosidad cinemática ASTM D445 permite determinar si el aceite continúa dentro del rango correspondiente a su grado ISO.
El número ácido ASTM D664 ayuda a seguir cambios relacionados con productos ácidos y degradación.
La demulsibilidad ASTM D1401 resulta particularmente importante en turbinas de vapor porque indica la capacidad del lubricante para separarse del agua.
La RPVOT ASTM D2272 aporta información sobre la estabilidad oxidativa remanente, mientras que técnicas de voltametría como RULER pueden ayudar a evaluar antioxidantes remanentes.
El MPC ASTM D7843 permite estudiar la tendencia relacionada con depósitos de varnish.
El conteo de partículas bajo ISO 4406 permite conocer la limpieza del sistema y un análisis elemental puede aportar información adicional sobre desgaste y contaminantes.
Dependiendo de la condición y criticidad pueden incorporarse pruebas de herrumbre, espuma y liberación de aire.
La referencia ASTM D4378 proporciona precisamente una guía para el monitoreo de aceites minerales de turbina en servicio.
Lo realmente importante no es realizar todos los ensayos indiscriminadamente, sino construir una tendencia histórica. Un resultado aislado es una fotografía. Varios resultados obtenidos bajo condiciones comparables permiten ver la película.
Encontramos agua. ¿Hay que cambiar el aceite?
No necesariamente.
Este es uno de los puntos económicamente más interesantes.
Eliminar el agua y recuperar el aceite son conceptos relacionados, pero no equivalentes.
Supongamos que encontramos una concentración elevada de agua, pero la viscosidad permanece dentro de especificación, el número ácido es aceptable, existe reserva antioxidante suficiente, la demulsibilidad continúa siendo adecuada y no encontramos evidencia significativa de degradación.
Tenemos probablemente un buen candidato para deshidratación y continuación en servicio.
En un segundo escenario podemos encontrar agua acompañada de signos iniciales de envejecimiento. El aceite podría todavía ser recuperable, pero la decisión debería basarse en un análisis más completo y en su vida remanente.
En un tercer escenario podemos encontrar un aceite severamente oxidado, con antioxidantes agotados, mala demulsibilidad y elevada tendencia a depósitos.
Retirar el agua en ese momento solucionaría solamente una parte del problema.
Un equipo de purificación puede retirar contaminantes; no puede convertir automáticamente un aceite químicamente degradado en aceite nuevo.
Esta diferencia es fundamental para tomar una decisión técnica correcta.
¿Hasta dónde podemos retirar el agua?
Existen diferentes tecnologías y no todas actúan sobre las mismas formas de contaminación.
La decantación puede ser efectiva para agua libre cuando existe suficiente diferencia de densidad y tiempo de residencia.
La centrifugación mejora considerablemente la separación de agua libre y determinadas emulsiones.
Los sistemas coalescentes pueden ser muy eficientes separando agua libre dispersa, siempre que las características del aceite y la emulsión permitan la coalescencia.
Pero ninguna de estas tecnologías es especialmente efectiva retirando agua disuelta.
Cuando se requiere llevar el contenido de humedad a niveles considerablemente bajos, la deshidratación al vacío presenta una ventaja importante.
El principio consiste en reducir la presión dentro del equipo, disminuyendo la temperatura a la que el agua puede vaporizarse. Esto permite retirar agua libre, emulsionada y parte importante del agua disuelta sin necesidad de someter el aceite a temperaturas perjudicialmente altas.
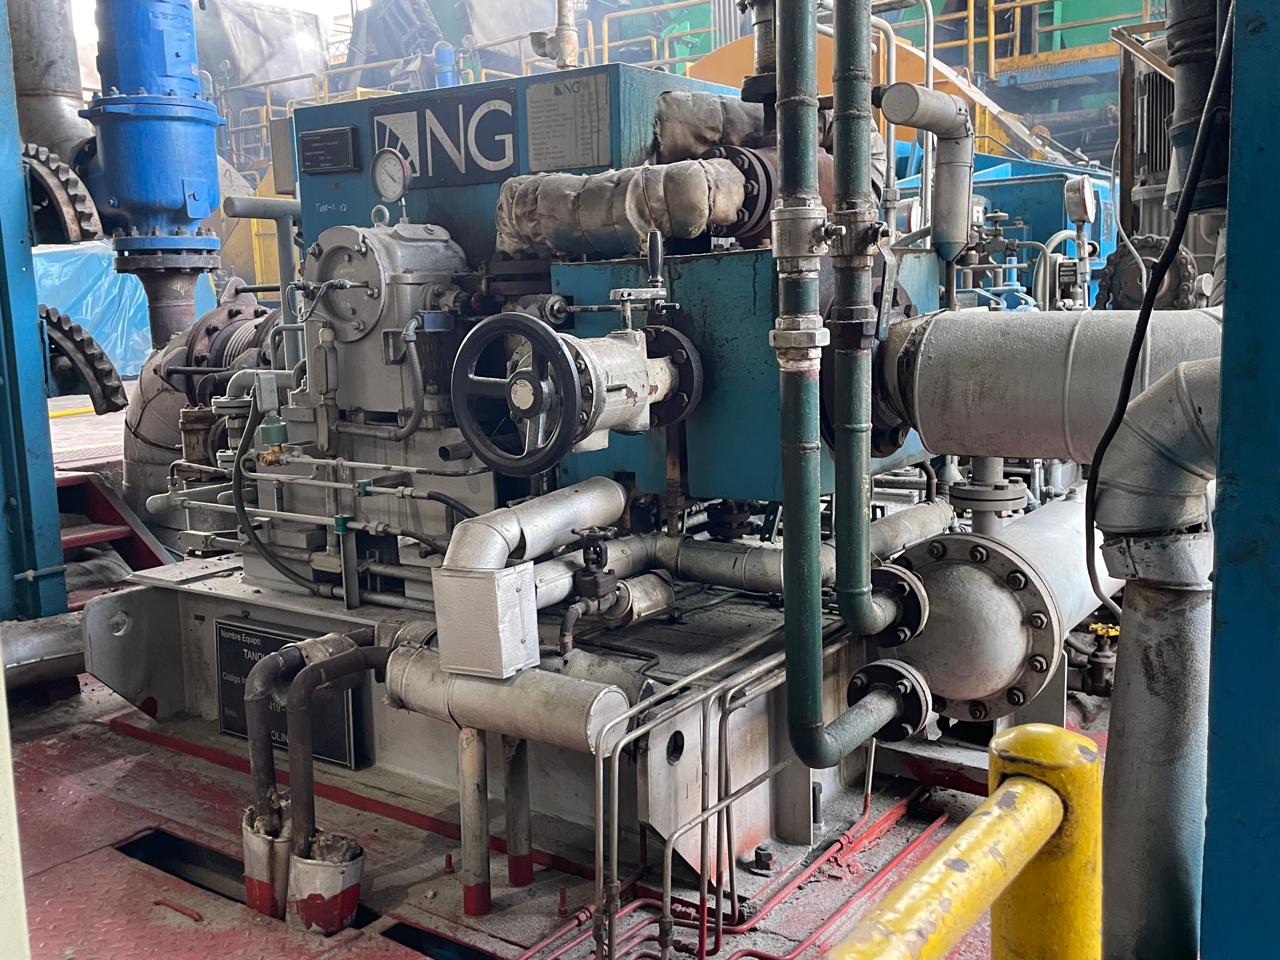
Instalado como sistema off-line o kidney loop, el purificador puede tratar continuamente una fracción del aceite del depósito mientras la turbina mantiene su circuito principal de lubricación.
La tecnología puede complementarse con filtración de partículas, atacando simultáneamente dos contaminantes fundamentales: agua y sólidos.
El objetivo no debería ser secar el aceite una vez
Aquí cambia el enfoque.
Si tenemos una turbina que incorpora agua continuamente y conectamos un deshidratador, podemos mejorar la condición del aceite, pero no hemos resuelto necesariamente la causa.
Hay que determinar por dónde entra el agua.
Sellos, condensación, enfriadores, respiración del tanque, drenajes y prácticas de mantenimiento deben formar parte del diagnóstico.
La estrategia completa debería ser:
medir → identificar la fuente → eliminar el agua → corregir la causa → verificar la condición del aceite → monitorear
En turbinas críticas o con antecedentes recurrentes de contaminación, incluso puede justificarse el monitoreo continuo de humedad.
El purificador deja entonces de ser un equipo utilizado únicamente cuando aparece un problema y se convierte en parte de una estrategia de control de contaminación y extensión de vida del lubricante.
El caso económico: una turbina con 550 galones de aceite
Consideremos ahora una turbina cuyo sistema contiene aproximadamente 550 galones de aceite, equivalentes a unos 2,082 litros.
Este volumen permite visualizar rápidamente la dimensión económica del problema.
Si asumimos, únicamente para construir el ejercicio, un precio de reposición de US$5.00 por litro, tenemos:
2,082 L × US$5.00/L = US$10,410
Ese es solamente el valor del lubricante contenido en el sistema.
Reemplazarlo implica además disponer del aceite usado, transportar el nuevo lubricante, utilizar personal, eventualmente reemplazar elementos filtrantes, limpiar el sistema y disponer del tiempo necesario para ejecutar el trabajo.
Por tanto:
Costo de cambiar el aceite > costo de comprar el aceite.
Supongamos ahora que la presencia recurrente de agua obliga a reemplazar una carga que, manteniéndose correctamente, podría continuar varios años más en servicio.
Si mediante control de contaminación conseguimos evitar un solo cambio prematuro, ya tenemos un beneficio directo superior a US$10,000 únicamente en aceite, utilizando nuestro supuesto de US$5/L.
Pero existe otro componente.
Un sistema permanentemente contaminado puede incrementar mantenimiento y, sobre todo, elevar la probabilidad de indisponibilidad de la turbina.
Y una hora de turbina fuera de servicio puede valer mucho más que cientos de litros de aceite.
¿Cómo calcular correctamente el ROI de un sistema de deshidratación?
No deberíamos justificar la inversión diciendo simplemente que “el equipo cuesta US$X y el aceite cuesta US$10,410”.
El cálculo debería comparar dos escenarios.
Escenario actual
Costo de reposición prematura del aceite
-
disposición del aceite usado
-
mano de obra
-
filtros y consumibles
-
limpieza/flushing cuando corresponda
-
mantenimiento atribuible a contaminación
-
horas de indisponibilidad asociadas.
Escenario con control de contaminación
Inversión inicial en purificación
-
filtros y consumibles
-
electricidad
-
mantenimiento del purificador
-
análisis periódicos de aceite.
La diferencia entre ambos escenarios constituye el beneficio económico.
Por ejemplo, imaginemos que el sistema de deshidratación cuesta US$20,000 y permite evitar un cambio prematuro de los 550 galones.
Solo el aceite representa aproximadamente US$10,410. Si cambio, disposición, filtros, personal y limpieza añadieran hipotéticamente otros US$3,000, tendríamos:
Costo evitado ≈ US$13,410
Pero todavía no deberíamos decir que el retorno es US$20,000 / US$13,410 = 1.49 años.
¿Por qué?
Porque debemos conocer cada cuánto se habría producido ese gasto.
Si esos US$13,410 se evitaban una vez cada dos años, el beneficio anual equivalente sería aproximadamente US$6,705 y el payback, antes de considerar otros beneficios y costos operativos del purificador, estaría más cerca de tres años.
Esta anualización es indispensable para evitar presentar ROI artificialmente atractivos.
Y falta todavía el componente potencialmente más importante: la confiabilidad.
Si podemos demostrar históricamente que la contaminación por agua ha producido fallas, intervenciones, cambios de cojinetes, problemas de control o paradas, parte de esos costos evitables puede incorporarse al modelo económico.
Pero deben ser costos sustentados, no supuestos.
El verdadero retorno está en conservar un activo, no solamente un aceite
Una carga de 550 galones convierte al aceite en un activo económico importante. Pero continúa siendo pequeño frente al valor de una turbina y, sobre todo, frente al valor de la producción que depende de ella.
Por eso el objetivo de controlar el agua no debería ser simplemente “hacer durar más el aceite”.
Debería ser:
mantener el lubricante en condiciones adecuadas para que pueda proteger la turbina durante el mayor tiempo técnicamente justificable.
Cuando el aceite todavía está sano, retirar el agua puede evitar un reemplazo innecesario. Cuando existe una fuente recurrente de contaminación, un sistema de deshidratación puede mantenerla bajo control. Y cuando el seguimiento se complementa con análisis periódicos, podemos dejar de cambiar aceite por tiempo y comenzar a tomar decisiones basadas en condición.
La secuencia correcta es sencilla:
No cambiar antes de analizar. No purificar antes de diagnosticar. No instalar un equipo sin cuantificar el problema. Y no justificar la inversión sin medir el resultado.
Porque el agua que retiramos del aceite puede medirse en ppm pero el verdadero beneficio se mide en vida del lubricante, confiabilidad de la turbina y horas de producción protegidas.
