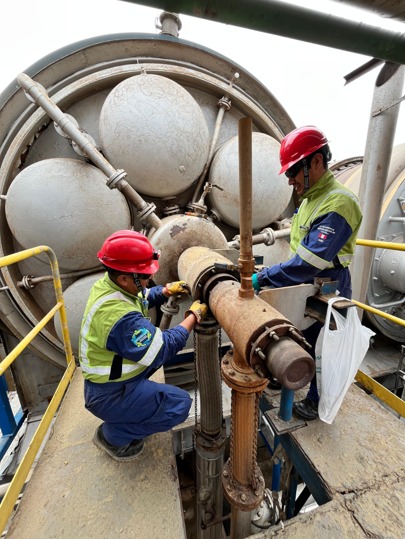
En una planta de harina de pescado, cocinadores y secadores forman parte del corazón térmico del proceso. Son equipos que deben transferir grandes cantidades de energía de manera continua y confiable, frecuentemente durante períodos de producción en los que una parada no programada puede tener consecuencias económicas muy superiores al costo del componente que la originó.
Dentro de estos equipos existen elementos relativamente pequeños que rara vez reciben la misma atención que un rotor, un sistema de transmisión o una línea de vapor, pero cuyo desempeño puede afectar significativamente la confiabilidad del conjunto. Las empaquetaduras de compresión utilizadas en determinados puntos de sellado de ejes son uno de ellos.
Una empaquetadura que trabaja correctamente puede pasar prácticamente inadvertida. Cuando no lo hace, aparecen fugas, reaprietes frecuentes, incremento de temperatura, desgaste de camisas o ejes, intervenciones repetitivas y, eventualmente, la necesidad de detener el equipo.
Por esta razón, analizar una empaquetadura únicamente por su precio de adquisición es una visión incompleta. Su verdadero costo debe evaluarse considerando la confiabilidad del sistema que está sellando.
Vapor, temperatura y movimiento: una combinación exigente
La producción de harina de pescado utiliza intensivamente procesos térmicos. Después de la cocción y separación mecánica de líquidos, la humedad remanente debe ser retirada hasta alcanzar las condiciones requeridas para obtener una harina estable.
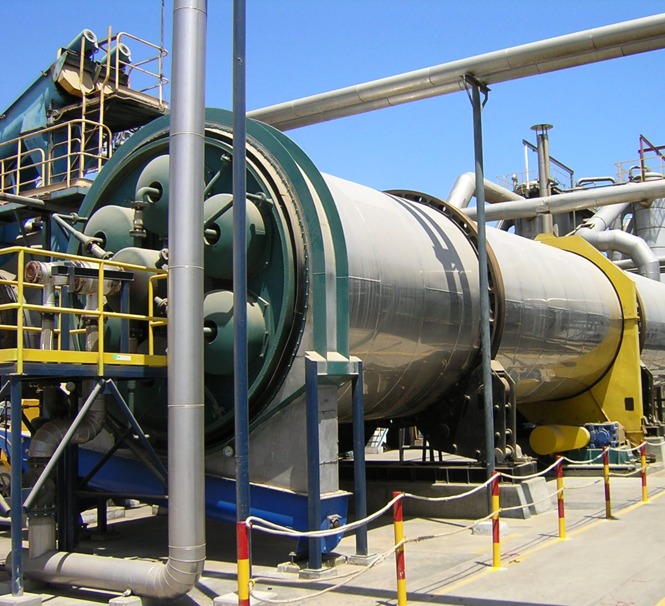
Los secadores indirectos realizan esta operación transfiriendo energía desde vapor hacia el producto a través de superficies metálicas. En un secador Rotadisco, por ejemplo, un rotor calentado con vapor incorpora múltiples discos de doble pared que proporcionan una gran superficie de transferencia térmica. El producto es simultáneamente agitado y transportado a través del equipo.
Los secadores con tubos o serpentines utilizan una arquitectura diferente, pero mantienen el mismo principio fundamental: una superficie metálica calentada con vapor transfiere indirectamente energía al producto mientras existe movimiento relativo dentro del equipo. Los secadores de serpentín utilizados en harina de pescado, por ejemplo, emplean elementos calefactores rotativos alimentados con vapor.
Los cocinadores presentan igualmente componentes sometidos simultáneamente a movimiento y temperatura. Existen diseños de cocinadores de discos con rotor interior calentado por vapor, utilizados para coagular las proteínas y facilitar la posterior separación de líquidos y sólidos.
Esta combinación de temperatura, presión, movimiento rotativo, ciclos térmicos y operación continua crea condiciones particularmente exigentes para cualquier sistema de sellado utilizado entre componentes móviles y estacionarios.
Cuando ese sellado se realiza mediante empaquetadura de compresión, su función aparentemente sencilla —evitar una fuga— se convierte en un problema de ingeniería bastante más complejo.
Una empaquetadura no trabaja sola
Una causa frecuente de problemas recurrentes es considerar la empaquetadura como un componente independiente.
En realidad, forma parte de un sistema:
empaquetadura + eje o camisa + caja de empaquetadura + prensaestopas + condiciones mecánicas + condiciones de operación + procedimiento de instalación.
El principio de funcionamiento ayuda a entender por qué.
Al ajustar el prensaestopas se aplica una carga axial sobre los anillos de empaquetadura. Esta carga produce una expansión radial que genera contacto contra la superficie del eje o camisa y contra la pared de la caja. La resistencia creada por este contacto controla el paso del fluido.
Pero el mismo contacto que permite sellar también produce fricción.
El sistema necesita, por tanto, encontrar un equilibrio. Una compresión insuficiente puede provocar fuga excesiva; una compresión demasiado elevada aumenta la fricción, genera temperatura y puede acelerar tanto el deterioro de la empaquetadura como el desgaste de la superficie contra la que trabaja.
Por eso una fuga no debería conducir automáticamente a la decisión de seguir apretando.
Cuando el reapriete se convierte en la respuesta habitual puede aparecer una secuencia conocida:
fuga → mayor apriete → mayor fricción → mayor temperatura → deterioro de la empaquetadura → desgaste del eje o camisa → mayor dificultad para sellar → nuevo reapriete.
Llegado ese punto, reemplazar la empaquetadura sin corregir la causa puede simplemente reiniciar el mismo ciclo.
TEADIT destaca precisamente que, ante problemas recurrentes, deben verificarse la condición del eje o camisa, corrosión y pitting, desgaste, dimensiones de la caja y otros factores mecánicos, además de la selección del material de empaquetadura.
Seleccionar por aplicación, no solamente por dimensión
En mantenimiento es común identificar una empaquetadura por su sección: 3/8", 1/2", 5/8", 3/4", etc. Esa dimensión es necesaria para instalarla, pero dice muy poco acerca de su capacidad para trabajar correctamente.
Una selección técnica comienza por cuatro variables fundamentales:
Presión – Temperatura – Velocidad – Fluido.
La presión determina la exigencia que el fluido ejerce sobre el sistema de sellado.
La temperatura define la estabilidad térmica que deberá soportar el material, pero en una aplicación dinámica existe una consideración adicional: la temperatura del proceso no es necesariamente la temperatura real que experimenta la empaquetadura. El contacto entre eje y empaquetadura genera calor por fricción, por lo que el comportamiento térmico y la capacidad de disipación del material adquieren especial importancia.
La velocidad tampoco debe analizarse únicamente en RPM. Desde el punto de vista tribológico interesa la velocidad periférica de la superficie:
V = (π × D × N) / 60
donde:
V = velocidad periférica en m/s
D = diámetro del eje en metros
N = velocidad de rotación en rpm
Esto significa que un eje de gran diámetro puede presentar una velocidad superficial relevante aun cuando gire a pocas revoluciones por minuto.
Finalmente está el fluido. Vapor, condensado, agua, aceite, producto y agentes utilizados durante limpieza pueden imponer requerimientos diferentes de compatibilidad química.
Pero estos cuatro parámetros constituyen solamente el comienzo. Una selección robusta debe incorporar también dimensiones y estado de la caja, diámetro y acabado de la camisa, ciclos térmicos, horas de operación, vibración, alineamiento y antecedentes de falla.
La pregunta correcta deja entonces de ser:
“¿Qué empaquetadura de 1/2 pulgada tenemos disponible?”
y pasa a ser:
“¿Qué empaquetadura de 1/2 pulgada tiene las propiedades adecuadas para estas condiciones reales de operación?”
La diferencia parece pequeña. Técnicamente es enorme.
No todas las fibras se comportan igual
La evolución de las empaquetaduras de compresión ha producido una amplia variedad de materiales: grafito, fibras de carbono, PTFE expandido, aramidas, fibras sintéticas y construcciones híbridas, entre otras.
Cada familia responde de manera diferente frente a temperatura, fricción, abrasión, productos químicos y velocidad.
Los materiales basados en grafito destacan por su comportamiento a temperatura elevada y sus características de transferencia térmica. Las construcciones con PTFE ofrecen baja fricción y amplia resistencia química. Las fibras de aramida aportan elevada resistencia mecánica y al desgaste. Las empaquetaduras híbridas combinan distintos materiales buscando reunir propiedades que difícilmente se obtendrían utilizando una sola fibra.
Esto no significa que exista una composición universalmente superior.
Una empaquetadura con excelente resistencia mecánica puede resultar innecesariamente agresiva para determinada camisa. Otra con muy bajo coeficiente de fricción puede tener limitaciones frente a temperatura o determinadas condiciones químicas. Una solución de alto desempeño en una bomba no necesariamente tendrá el mismo comportamiento en un secador.
Por ello, hablar simplemente de “empaquetadura de grafito”, “empaquetadura de PTFE” o “empaquetadura de aramida” resulta insuficiente para una aplicación crítica. Construcción, impregnación, lubricantes, densidad, geometría del trenzado y combinación de fibras también influyen en el desempeño.
La solución correcta es aquella que consigue el equilibrio requerido entre capacidad de sellado, estabilidad térmica, baja fricción, resistencia mecánica, compatibilidad química, protección de la camisa y vida útil.
La mejor empaquetadura puede fallar si la instalación es deficiente
Seleccionar correctamente el material resuelve solo una parte del problema.
Antes de colocar una nueva empaquetadura es indispensable retirar completamente los anillos anteriores y limpiar la caja. La superficie del eje o camisa debe inspeccionarse buscando rayaduras, corrosión, pitting, desgaste o irregularidades.
También deben verificarse las dimensiones reales.
Utilizar durante años una determinada sección de empaquetadura no demuestra necesariamente que sea la correcta. El diámetro del eje y el diámetro interior de la caja permiten determinar el espacio radial disponible:
Sección de empaquetadura = (D₍caja₎ − D₍eje₎) / 2
Una diferencia aparentemente pequeña puede alterar la consolidación de los anillos y la distribución de carga dentro de la caja.
Los anillos deben cortarse correctamente y colocarse de manera individual, asentando cada uno antes de introducir el siguiente. Las uniones deben distribuirse para evitar crear un camino directo de fuga.
Finalmente, el ajuste del prensaestopas debe realizarse de manera uniforme.
El objetivo no es comprimir al máximo la empaquetadura antes de arrancar. Es establecer las condiciones iniciales necesarias para que el conjunto pueda estabilizarse durante la operación sin generar una carga radial innecesaria.
En equipos sometidos a ciclos térmicos, esta consideración cobra todavía mayor importancia. El sistema que se ajustó en frío cambia dimensionalmente cuando alcanza su temperatura normal de trabajo.
Una instalación correcta, por tanto, no termina cuando se aprietan las tuercas del prensaestopas. Termina cuando se verifica el comportamiento del sistema bajo condiciones normales de operación.
La empaquetadura usada es una fuente de información
Cuando finalmente llega el momento de reemplazar una empaquetadura, existe una práctica sencilla que puede aportar información valiosa: observarla antes de desecharla.
Una empaquetadura retirada es, en cierto modo, el registro de lo que ocurrió dentro de la caja durante cientos o miles de horas.
Anillos excesivamente endurecidos o con señales de degradación térmica pueden indicar problemas de temperatura o fricción.
Un desgaste marcadamente desigual alrededor de la circunferencia puede justificar una revisión de concentricidad o alineamiento.
Partículas incrustadas pueden revelar contaminación del sistema.
Daños localizados en el eje o camisa pueden estar relacionados con abrasión, material demasiado agresivo, partículas externas o carga excesiva.
También es útil comparar los diferentes anillos. Si los exteriores aparecen fuertemente comprimidos mientras que los interiores muestran poca deformación, puede existir una distribución inadecuada de la carga axial a lo largo del conjunto.
Por ello, una falla no debería terminar simplemente con la orden:
“Cambiar empaquetadura”.
Debería generar una segunda pregunta:
“¿Por qué llegó al final de su vida útil?”
Esta información permite transformar sucesivos mantenimientos correctivos en un proceso de mejora.
Las fugas también consumen energía
En equipos que utilizan vapor, una fuga persistente no representa únicamente un problema de limpieza o mantenimiento. Representa energía que fue generada en la caldera, transportada por la red y finalmente liberada sin realizar trabajo útil.
La magnitud económica puede estimarse de manera sencilla:
Costo anual de fuga = Qᵥ × H × Cᵥ
donde:
Qv = flujo de vapor perdido
H = horas anuales de operación
Cv = costo unitario del vapor
Una fuga continua de apenas 20 kg/h durante 4,000 horas representa:
20 × 4,000 = 80,000 kg
es decir, 80 toneladas de vapor al año.
Si producir una tonelada de vapor costara, por ejemplo, US$25:
80 × 25 = US$ 2,000 / año
Una fuga de 50 kg/h bajo las mismas condiciones representaría 200 toneladas y US$5,000 anuales.
Estos valores son ilustrativos; cada planta debe utilizar su costo real de generación y una estimación técnicamente sustentada del flujo perdido. Pero muestran algo importante: una fuga que visualmente puede parecer pequeña adquiere otra dimensión cuando se multiplica por miles de horas.
Si existen varios puntos similares en la planta, la pérdida acumulada puede justificar económicamente un programa específico de optimización de sellado.
El costo mayor puede estar en otro lugar
Aun así, el vapor perdido no necesariamente constituye el costo principal.
En una planta pesquera, una intervención durante campaña puede tener consecuencias muy superiores al precio de la empaquetadura o incluso al costo energético de la fuga.
Para conocer el verdadero impacto económico debe considerarse el costo total del punto de sellado:
CT = Ce + Cm + Cv + Cr + Cp
donde:
Ce = costo de empaquetaduras
Cm = costo de mantenimiento y mano de obra
Cv = costo de vapor perdido
Cr = costo de reparación de eje, camisa y componentes
Cp = costo atribuible a pérdida o afectación de producción
Esta forma de evaluar el problema puede cambiar completamente una decisión de compra.
Consideremos dos soluciones hipotéticas.
Una empaquetadura convencional cuesta US$350 y requiere cuatro cambios al año. Cada intervención representa US$400 entre mano de obra y costos asociados. Las fugas de vapor se estiman en US$4,000 anuales y el desgaste de camisa genera aproximadamente US$2,000 adicionales.
El costo anual sería:
4(350 + 400) + 4,000 + 2,000 = US$ 9,000
Una alternativa técnicamente optimizada cuesta US$600 por cambio, pero requiere solamente dos intervenciones al año. Las pérdidas de vapor disminuyen a US$1,000 y los costos relacionados con desgaste a US$500.
El resultado sería:
2(600 + 400) + 1,000 + 500 = US$ 3,500
La segunda empaquetadura cuesta 71 % más por unidad, pero el costo anual del sistema disminuye aproximadamente 61 %.
Los valores son únicamente demostrativos, pero ilustran correctamente el criterio económico.
La pregunta de compras sería: “¿Cuánto cuesta la empaquetadura?”
La pregunta de confiabilidad debería ser: “¿Cuánto cuesta mantener correctamente sellado este equipo durante toda la campaña?”
La parada es el mejor momento para investigar
La estacionalidad de la industria pesquera crea una oportunidad particular para realizar este trabajo.
Durante una parada pueden inspeccionarse los sistemas sin la presión operativa propia de la campaña. Es el momento adecuado para abrir cajas de empaquetadura, medir ejes y camisas, identificar patrones de desgaste, revisar prensaestopas y documentar la solución actualmente instalada.
Un levantamiento técnicamente útil debería registrar al menos:
equipo y fabricante; punto de sellado; diámetro del eje o camisa; RPM; presión y temperatura; dimensiones de la caja; sección y número de anillos; material instalado; horas de servicio; frecuencia de reapriete; características de la fuga; estado de la camisa; historial de intervenciones y vida útil obtenida.
Las fotografías de los anillos retirados y de las superficies de contacto también deberían formar parte del registro.
Con esta información puede establecerse una línea base y seleccionar una solución sobre criterios técnicos.
La siguiente campaña permitirá comparar resultados reales:
horas de operación entre intervenciones, consumo de empaquetadura, frecuencia de ajustes, fuga observada, condición final de la camisa y costo total de mantenimiento.
La mejora deja entonces de basarse en percepciones y pasa a sustentarse en datos.
Un componente pequeño que merece una mirada diferente
Las empaquetaduras representan una fracción mínima del valor de un cocinador o secador. Precisamente por eso es fácil tratarlas simplemente como consumibles.
Sin embargo, su importancia no está determinada por su precio, sino por la función que cumplen.
Una empaquetadura correctamente seleccionada e instalada puede contribuir a controlar fugas, reducir fricción, limitar generación innecesaria de calor, proteger ejes y camisas y extender los períodos entre intervenciones.
Una empaquetadura inadecuada, una camisa deteriorada o una instalación deficiente pueden producir exactamente el efecto contrario.
Por ello, cuando un prensaestopas requiere ajustes frecuentes, cuando una fuga reaparece poco después de cada intervención o cuando la vida de la empaquetadura es persistentemente corta, continuar sustituyendo el mismo material probablemente no sea suficiente.
Es necesario analizar el sistema.
En Hivimar Perú, junto con TEADIT, evaluamos las condiciones reales de operación de sistemas de sellado utilizados en cocinadores, secadores y otros equipos de plantas de harina y aceite de pescado. El objetivo es identificar las causas que afectan su desempeño y seleccionar soluciones orientadas a mejorar la confiabilidad, reducir intervenciones y disminuir el costo total de operación.
Porque en un equipo crítico, el verdadero costo de una empaquetadura no es lo que cuesta comprarla, sino lo que cuesta mantener el equipo operando cuando el sistema de sellado no funciona correctamente.
